漆料涂层维修
共 14 页 · 当前 1–12 页 · 原件 1.32 MiB
以下文字由原页提取,复杂表格可能存在顺序差异;数值、图示及接线关系以“原页对照”为准。
原 PDF 第 1 页
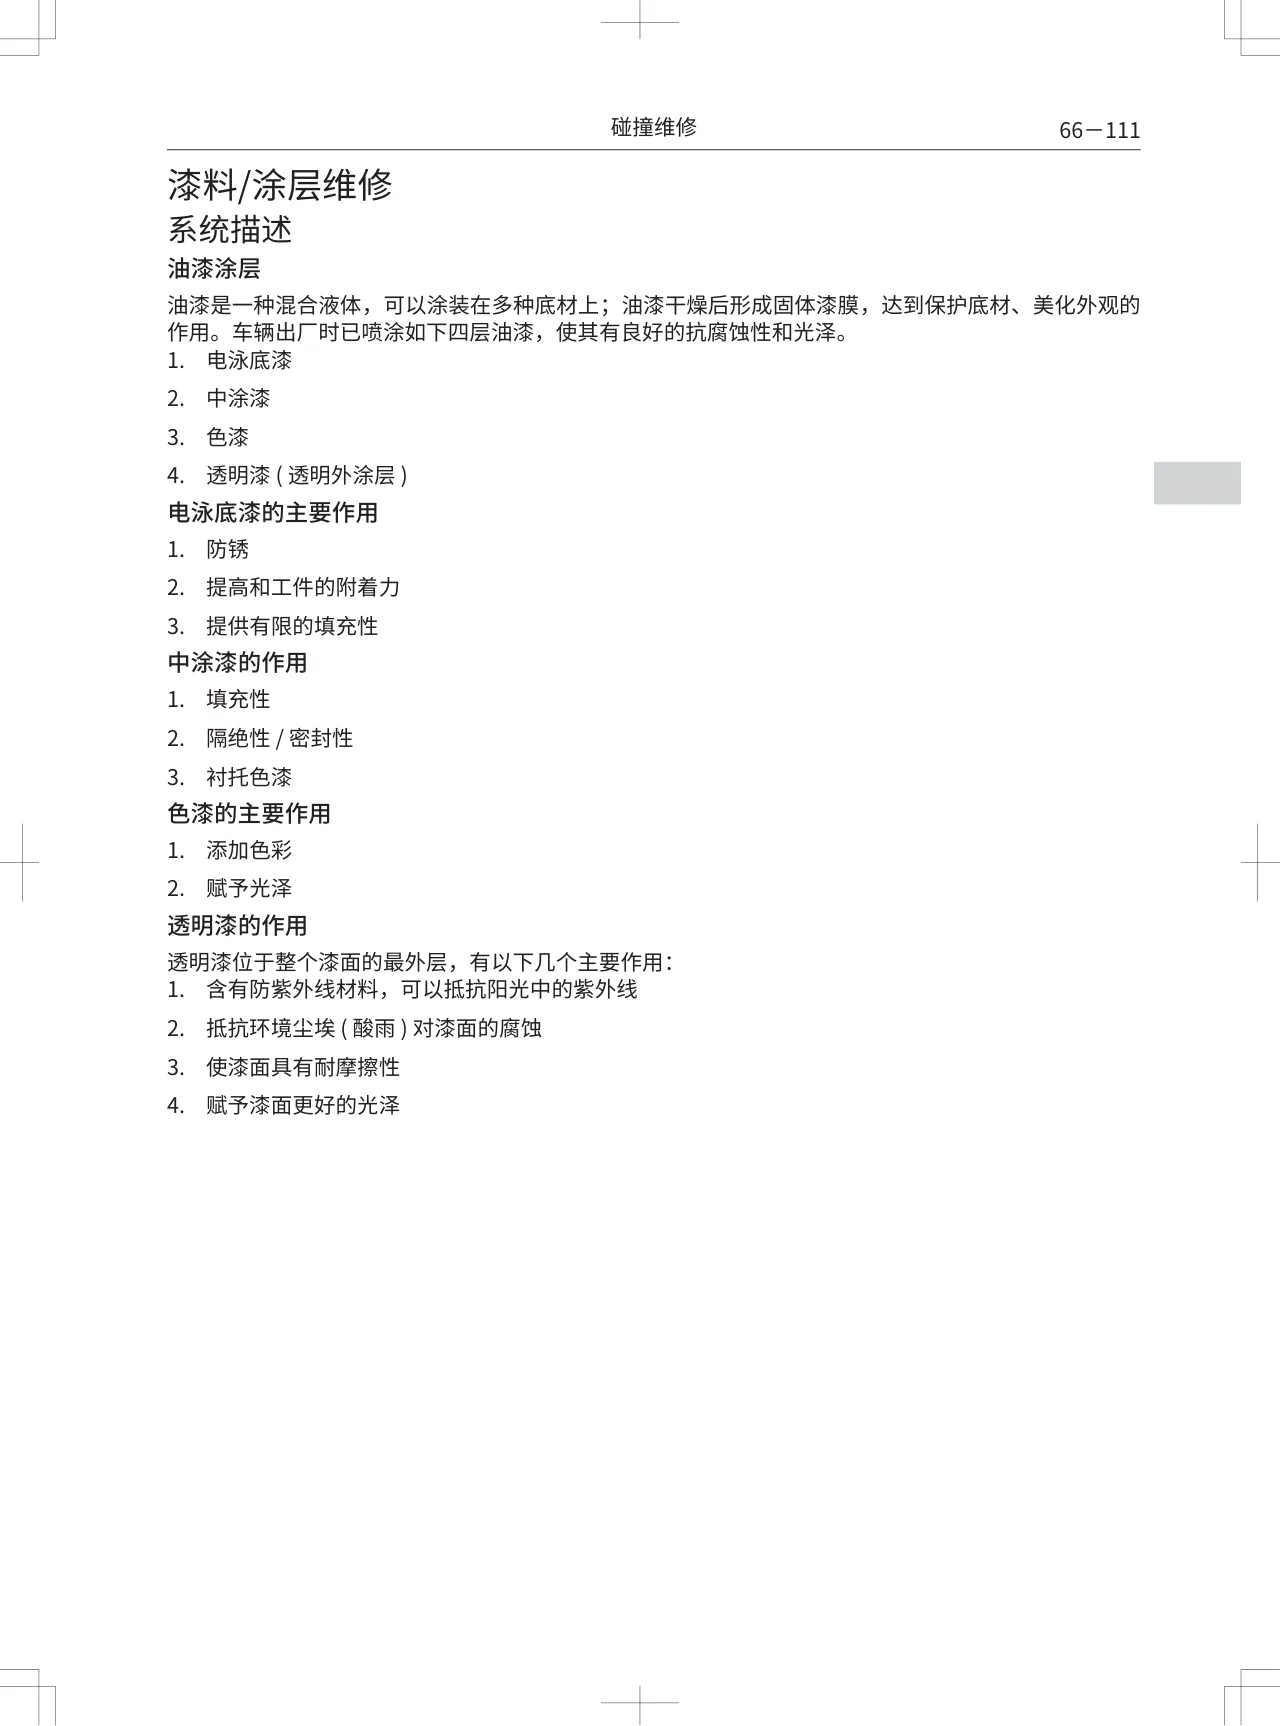
查看 PDF 此页 ↗碰撞维修 66-111 漆料/涂层维修 系统描述 油漆涂层 油漆是一种混合液体,可以涂装在多种底材上;油漆干燥后形成固体漆膜,达到保护底材、美化外观的 作用。车辆出厂时已喷涂如下四层油漆,使其有良好的抗腐蚀性和光泽。 1. 电泳底漆 2. 中涂漆 3. 色漆 4. 透明漆 ( 透明外涂层 ) 电泳底漆的主要作用 1. 防锈 2. 提高和工件的附着力 3. 提供有限的填充性 中涂漆的作用 1. 填充性 2. 隔绝性 / 密封性 3. 衬托色漆 色漆的主要作用 1. 添加色彩 2. 赋予光泽 透明漆的作用 透明漆位于整个漆面的最外层,有以下几个主要作用: 1. 含有防紫外线材料,可以抵抗阳光中的紫外线 2. 抵抗环境尘埃 ( 酸雨 ) 对漆面的腐蚀 3. 使漆面具有耐摩擦性 4. 赋予漆面更好的光泽
展开原页对照 · 图纸 / 表格
点击原图可放大;完整矢量细节请查看 PDF。
原 PDF 第 2 页
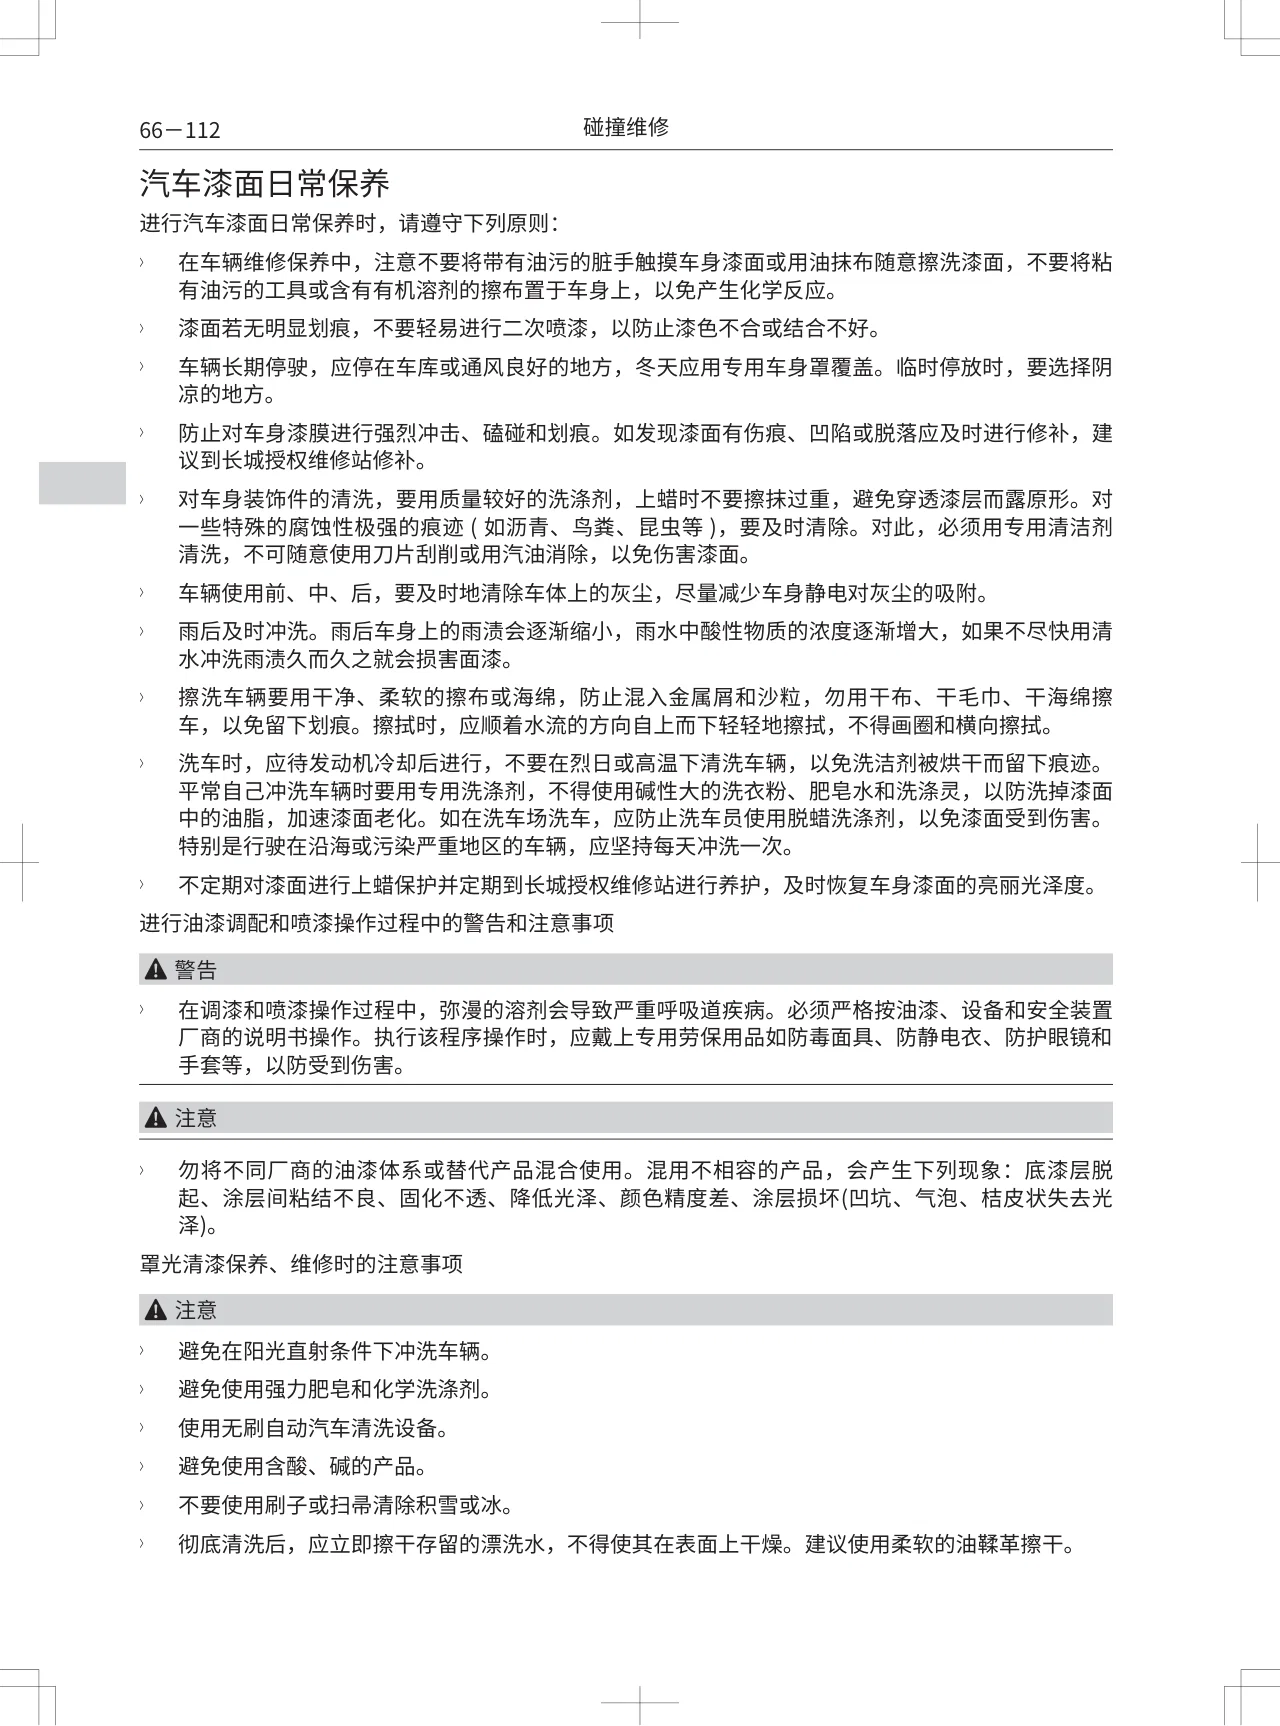
查看 PDF 此页 ↗66-112 碰撞维修 汽车漆面日常保养 进行汽车漆面日常保养时,请遵守下列原则: 〉 在车辆维修保养中,注意不要将带有油污的脏手触摸车身漆面或用油抹布随意擦洗漆面,不要将粘 有油污的工具或含有有机溶剂的擦布置于车身上,以免产生化学反应。 〉 漆面若无明显划痕,不要轻易进行二次喷漆,以防止漆色不合或结合不好。 〉 车辆长期停驶,应停在车库或通风良好的地方,冬天应用专用车身罩覆盖。临时停放时,要选择阴 凉的地方。 〉 防止对车身漆膜进行强烈冲击、磕碰和划痕。如发现漆面有伤痕、凹陷或脱落应及时进行修补,建 议到长城授权维修站修补。 〉 对车身装饰件的清洗,要用质量较好的洗涤剂,上蜡时不要擦抹过重,避免穿透漆层而露原形。对 一些特殊的腐蚀性极强的痕迹 ( 如沥青、鸟粪、昆虫等 ),要及时清除。对此,必须用专用清洁剂 清洗,不可随意使用刀片刮削或用汽油消除,以免伤害漆面。 〉 车辆使用前、中、后,要及时地清除车体上的灰尘,尽量减少车身静电对灰尘的吸附。 〉 雨后及时冲洗。雨后车身上的雨渍会逐渐缩小,雨水中酸性物质的浓度逐渐增大,如果不尽快用清 水冲洗雨渍久而久之就会损害面漆。 〉 擦洗车辆要用干净、柔软的擦布或海绵,防止混入金属屑和沙粒,勿用干布、干毛巾、干海绵擦 车,以免留下划痕。擦拭时,应顺着水流的方向自上而下轻轻地擦拭,不得画圈和横向擦拭。 〉 洗车时,应待发动机冷却后进行,不要在烈日或高温下清洗车辆,以免洗洁剂被烘干而留下痕迹。 平常自己冲洗车辆时要用专用洗涤剂,不得使用碱性大的洗衣粉、肥皂水和洗涤灵,以防洗掉漆面 中的油脂,加速漆面老化。如在洗车场洗车,应防止洗车员使用脱蜡洗涤剂,以免漆面受到伤害。 特别是行驶在沿海或污染严重地区的车辆,应坚持每天冲洗一次。 〉 不定期对漆面进行上蜡保护并定期到长城授权维修站进行养护,及时恢复车身漆面的亮丽光泽度。 进行油漆调配和喷漆操作过程中的警告和注意事项 警告 〉 在调漆和喷漆操作过程中,弥漫的溶剂会导致严重呼吸道疾病。必须严格按油漆、设备和安全装置 厂商的说明书操作。执行该程序操作时,应戴上专用劳保用品如防毒面具、防静电衣、防护眼镜和 手套等,以防受到伤害。 注意 〉 勿将不同厂商的油漆体系或替代产品混合使用。混用不相容的产品,会产生下列现象:底漆层脱 起、涂层间粘结不良、固化不透、降低光泽、颜色精度差、涂层损坏(凹坑、气泡、桔皮状失去光 泽)。 罩光清漆保养、维修时的注意事项 注意 〉 避免在阳光直射条件下冲洗车辆。 〉 避免使用强力肥皂和化学洗涤剂。 〉 使用无刷自动汽车清洗设备。 〉 避免使用含酸、碱的产品。 〉 不要使用刷子或扫帚清除积雪或冰。 〉 彻底清洗后,应立即擦干存留的漂洗水,不得使其在表面上干燥。建议使用柔软的油鞣革擦干。
展开原页对照 · 图纸 / 表格
点击原图可放大;完整矢量细节请查看 PDF。
原 PDF 第 3 页
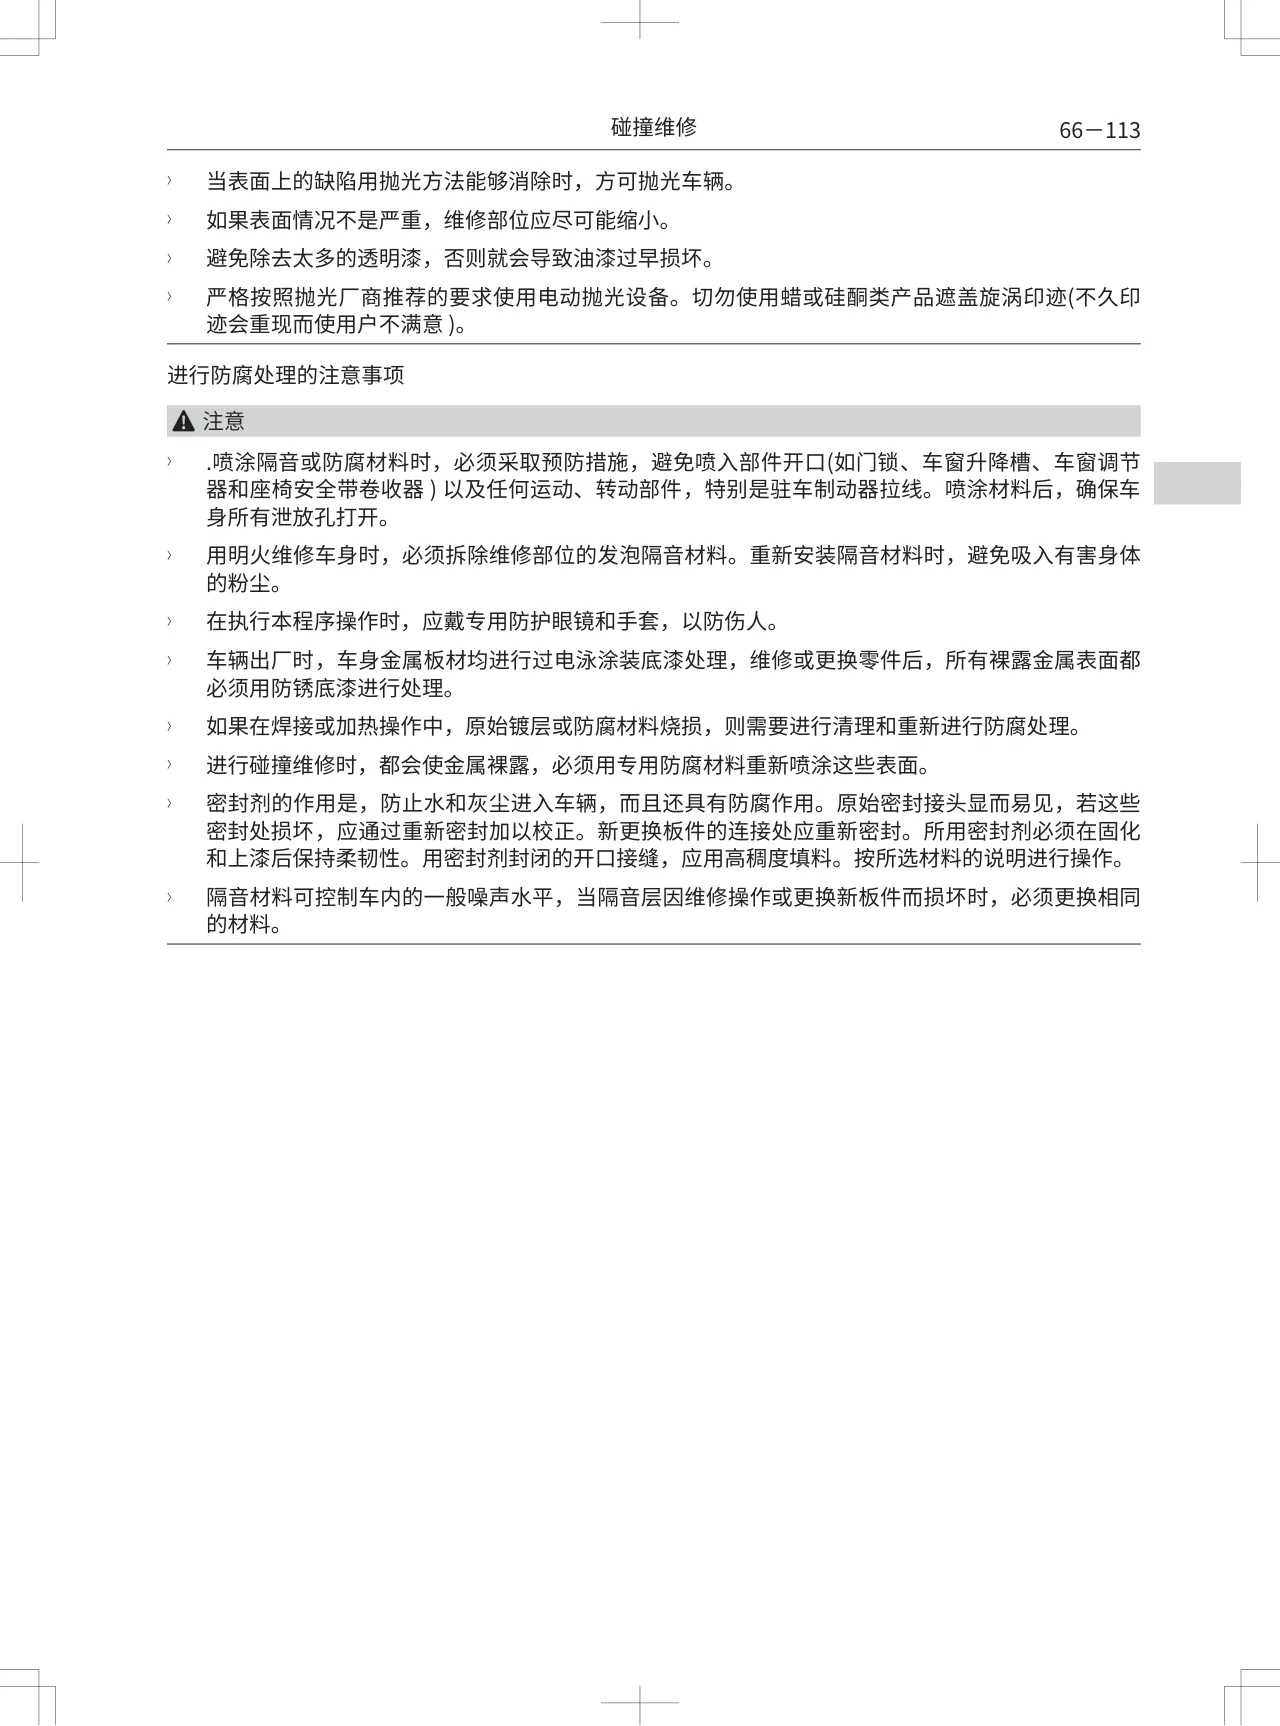
查看 PDF 此页 ↗碰撞维修 66-113 〉 当表面上的缺陷用抛光方法能够消除时,方可抛光车辆。 〉 如果表面情况不是严重,维修部位应尽可能缩小。 〉 避免除去太多的透明漆,否则就会导致油漆过早损坏。 〉 严格按照抛光厂商推荐的要求使用电动抛光设备。切勿使用蜡或硅酮类产品遮盖旋涡印迹(不久印 迹会重现而使用户不满意 )。 进行防腐处理的注意事项 注意 〉 .喷涂隔音或防腐材料时,必须采取预防措施,避免喷入部件开口(如门锁、车窗升降槽、车窗调节 器和座椅安全带卷收器 ) 以及任何运动、转动部件,特别是驻车制动器拉线。喷涂材料后,确保车 身所有泄放孔打开。 〉 用明火维修车身时,必须拆除维修部位的发泡隔音材料。重新安装隔音材料时,避免吸入有害身体 的粉尘。 〉 在执行本程序操作时,应戴专用防护眼镜和手套,以防伤人。 〉 车辆出厂时,车身金属板材均进行过电泳涂装底漆处理,维修或更换零件后,所有裸露金属表面都 必须用防锈底漆进行处理。 〉 如果在焊接或加热操作中,原始镀层或防腐材料烧损,则需要进行清理和重新进行防腐处理。 〉 进行碰撞维修时,都会使金属裸露,必须用专用防腐材料重新喷涂这些表面。 〉 密封剂的作用是,防止水和灰尘进入车辆,而且还具有防腐作用。原始密封接头显而易见,若这些 密封处损坏,应通过重新密封加以校正。新更换板件的连接处应重新密封。所用密封剂必须在固化 和上漆后保持柔韧性。用密封剂封闭的开口接缝,应用高稠度填料。按所选材料的说明进行操作。 〉 隔音材料可控制车内的一般噪声水平,当隔音层因维修操作或更换新板件而损坏时,必须更换相同 的材料。
展开原页对照 · 图纸 / 表格
点击原图可放大;完整矢量细节请查看 PDF。
原 PDF 第 4 页
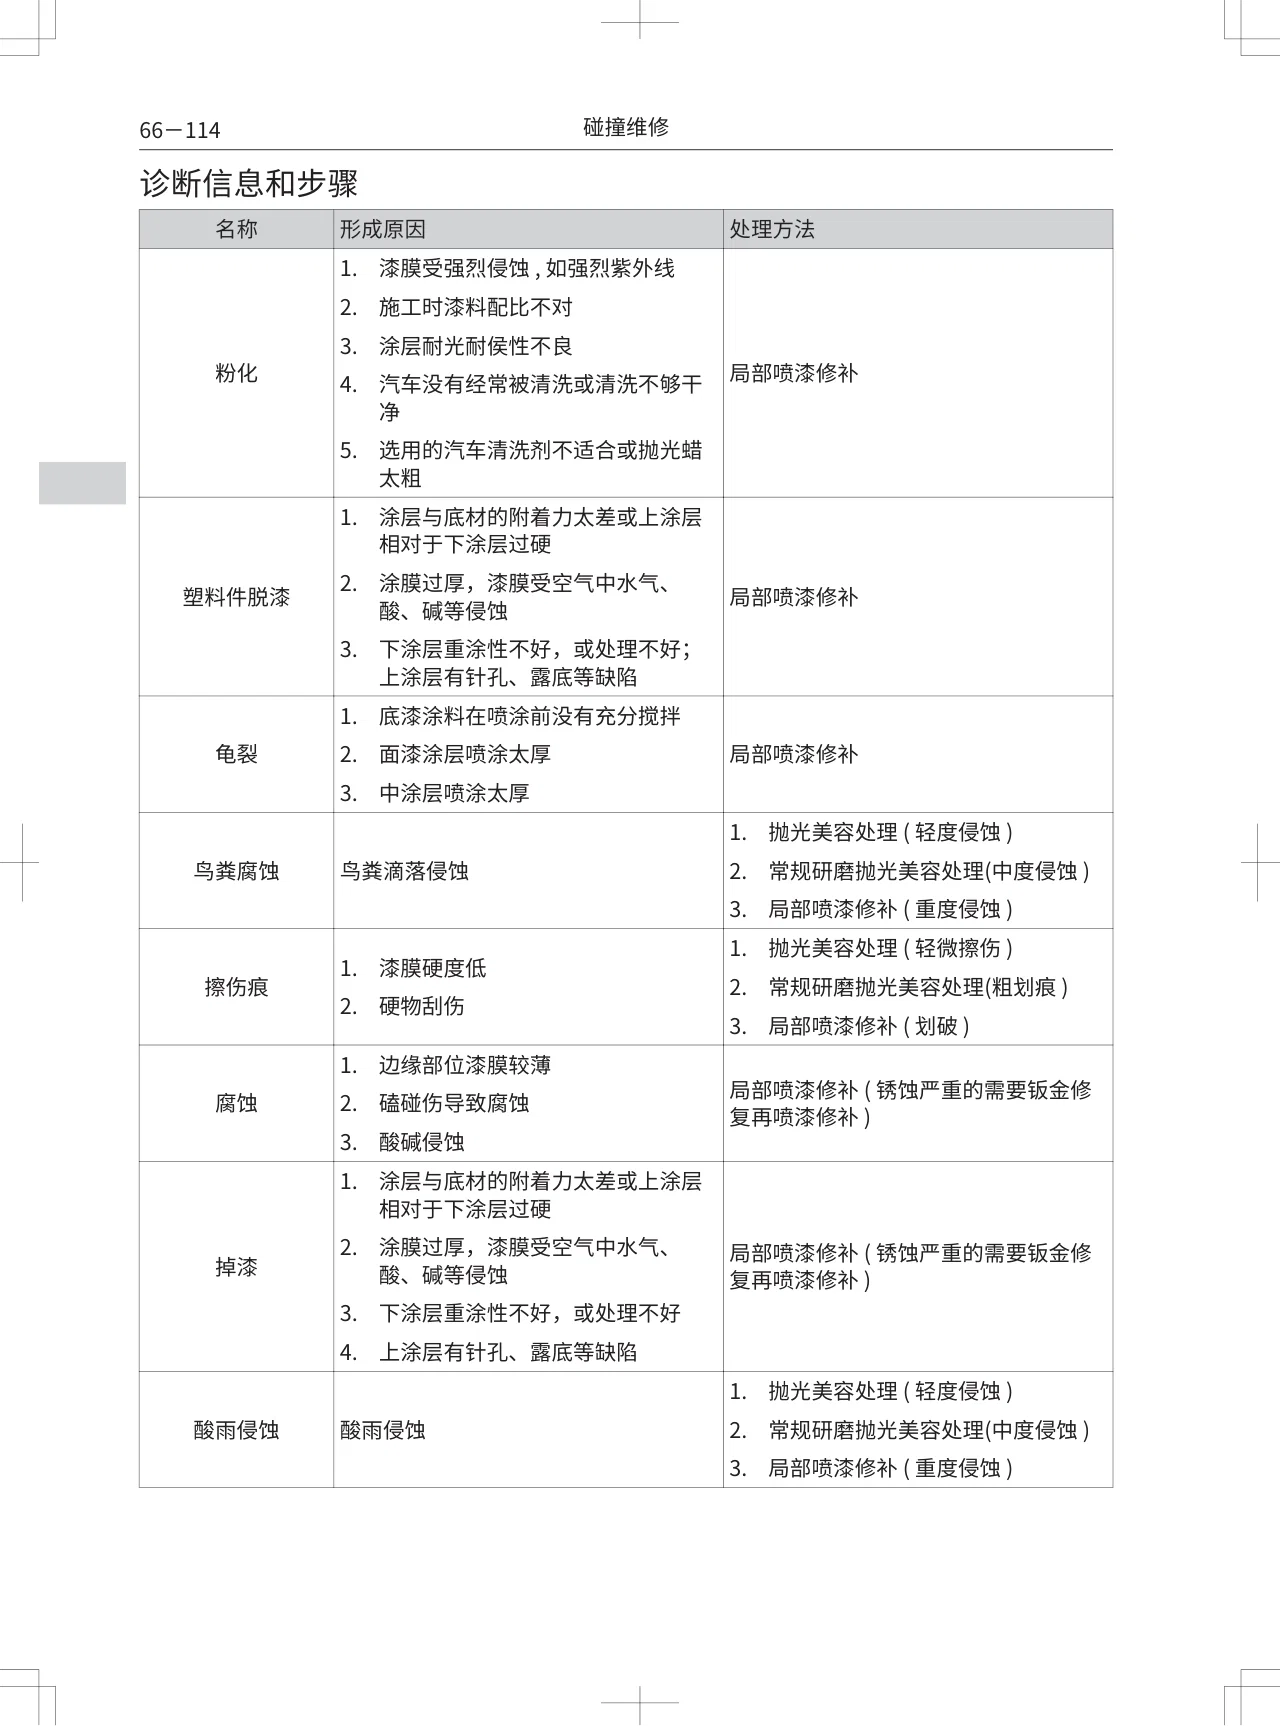
查看 PDF 此页 ↗66-114 碰撞维修 诊断信息和步骤 名称 形成原因 处理方法 1. 漆膜受强烈侵蚀 , 如强烈紫外线 2. 施工时漆料配比不对 3. 涂层耐光耐侯性不良 粉化 局部喷漆修补 4. 汽车没有经常被清洗或清洗不够干 净 5. 选用的汽车清洗剂不适合或抛光蜡 太粗 1. 涂层与底材的附着力太差或上涂层 相对于下涂层过硬 2. 涂膜过厚,漆膜受空气中水气、 塑料件脱漆 局部喷漆修补 酸、碱等侵蚀 3. 下涂层重涂性不好,或处理不好; 上涂层有针孔、露底等缺陷 1. 底漆涂料在喷涂前没有充分搅拌 龟裂 2. 面漆涂层喷涂太厚 局部喷漆修补 3. 中涂层喷涂太厚 1. 抛光美容处理 ( 轻度侵蚀 ) 鸟粪腐蚀 鸟粪滴落侵蚀 2. 常规研磨抛光美容处理(中度侵蚀 ) 3. 局部喷漆修补 ( 重度侵蚀 ) 1. 抛光美容处理 ( 轻微擦伤 ) 1. 漆膜硬度低 擦伤痕 2. 常规研磨抛光美容处理(粗划痕 ) 2. 硬物刮伤 3. 局部喷漆修补 ( 划破 ) 1. 边缘部位漆膜较薄 局部喷漆修补 ( 锈蚀严重的需要钣金修 腐蚀 2. 磕碰伤导致腐蚀 复再喷漆修补 ) 3. 酸碱侵蚀 1. 涂层与底材的附着力太差或上涂层 相对于下涂层过硬 2. 涂膜过厚,漆膜受空气中水气、 局部喷漆修补 ( 锈蚀严重的需要钣金修 掉漆 酸、碱等侵蚀 复再喷漆修补 ) 3. 下涂层重涂性不好,或处理不好 4. 上涂层有针孔、露底等缺陷 1. 抛光美容处理 ( 轻度侵蚀 ) 酸雨侵蚀 酸雨侵蚀 2. 常规研磨抛光美容处理(中度侵蚀 ) 3. 局部喷漆修补 ( 重度侵蚀 )
展开原页对照 · 图纸 / 表格
点击原图可放大;完整矢量细节请查看 PDF。
原 PDF 第 5 页
查看 PDF 此页 ↗展开原页对照 · 图纸 / 表格
点击原图可放大;完整矢量细节请查看 PDF。
查看本页提取文字
碰撞维修  66-115

名称  形成原因  处理方法
1. 漆膜受到酸、碱、电弧、海水及盐
雾等强烈侵蚀
2. 处于较恶劣条件下,漆膜的保养方  1. 抛光美容处理 ( 轻度失光 )
失光  法不正确  2. 常规研磨抛光美容处理(中度失光 )
3. 漆料本身耐久性不够  3. 局部喷漆修补 ( 重度失光 )
4. 漆料施工时配比不正确,导致漆膜
耐久性变差
1. 漆膜长期暴露于潮湿环境中,水气
渗入漆膜而造成,温度升高时,水
气顶起气泡  局部喷漆修补 ( 锈蚀严重的需要钣金修起泡  复再喷漆修补 )  2. 底材被渗入的物质腐蚀
3. 漆膜受汽油、酸、碱等侵蚀
原 PDF 第 6 页
查看 PDF 此页 ↗展开原页对照 · 图纸 / 表格
点击原图可放大;完整矢量细节请查看 PDF。
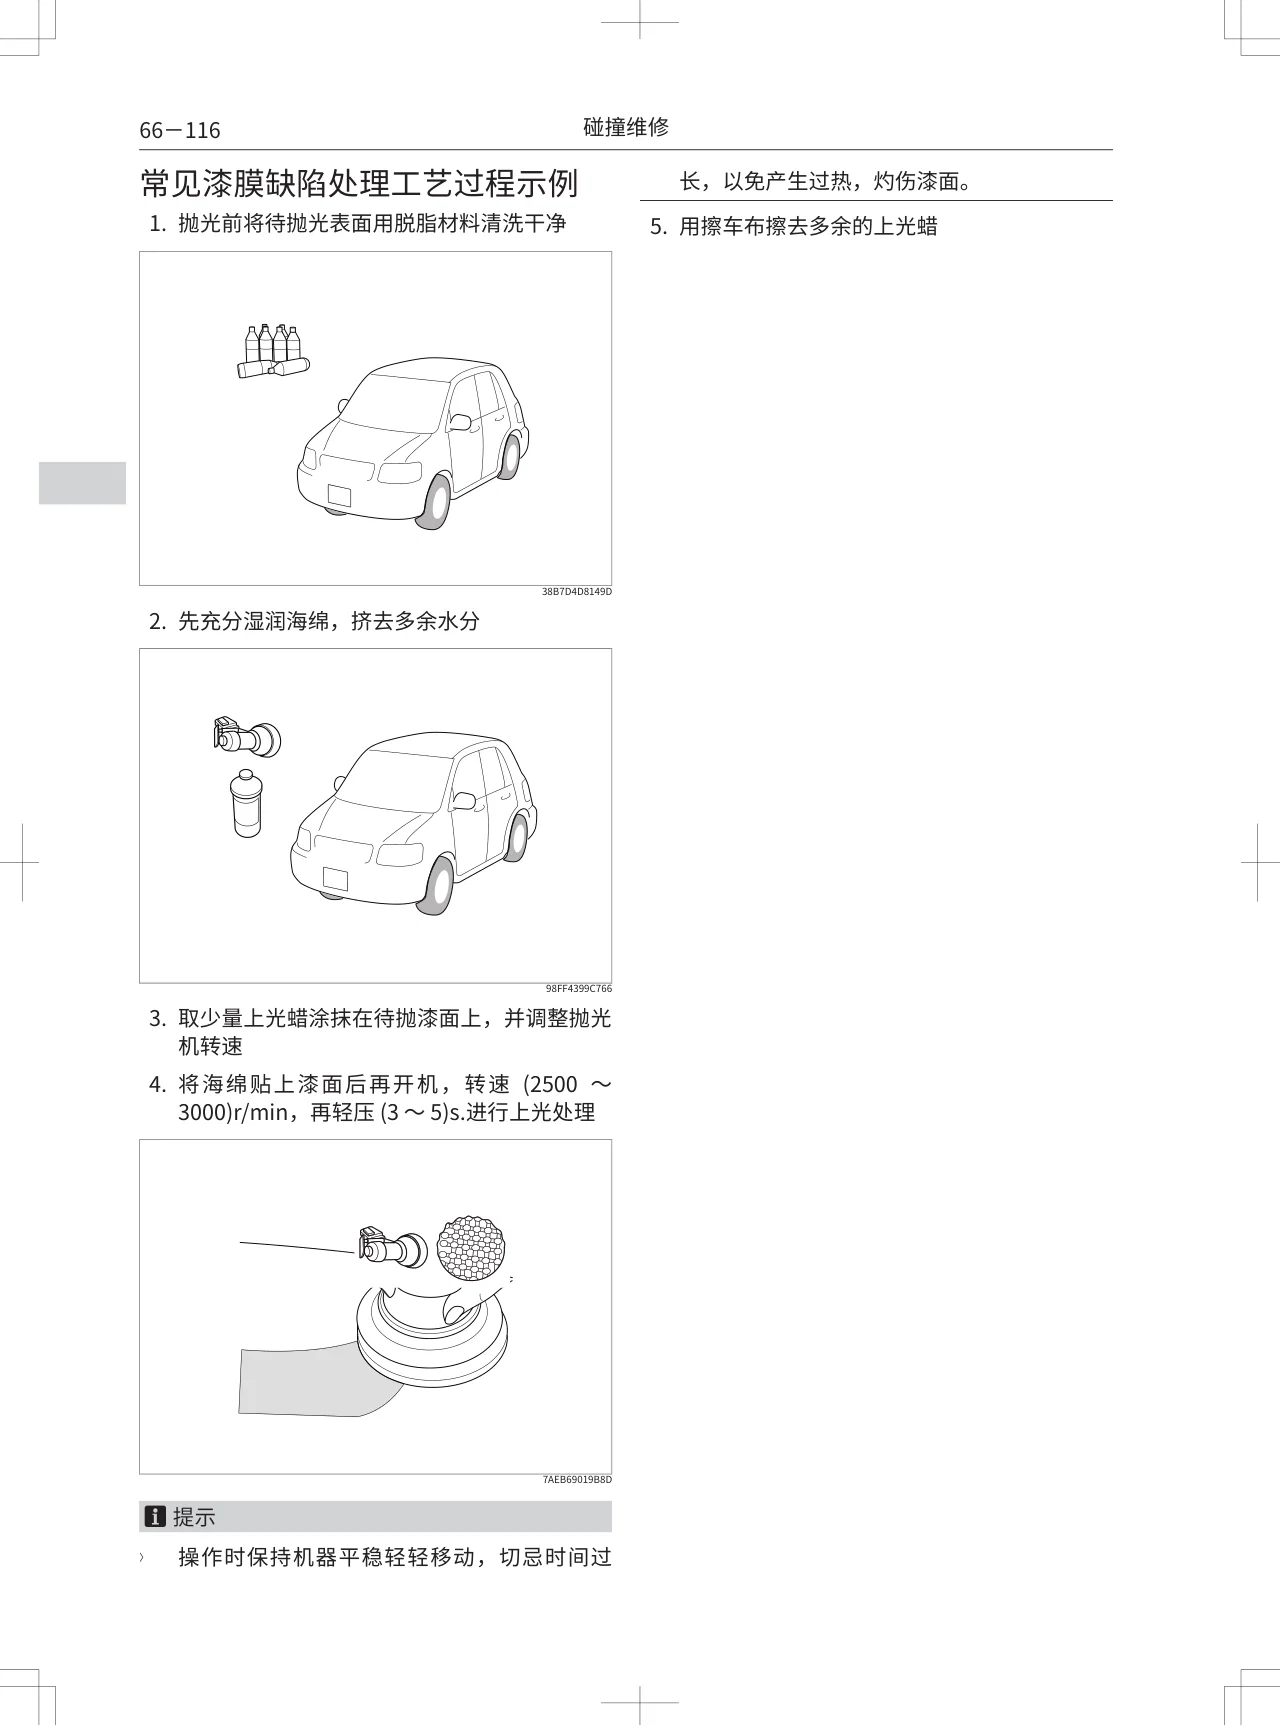
查看本页提取文字
66-116  碰撞维修
常见漆膜缺陷处理工艺过程示例  长,以免产生过热,灼伤漆面。
1. 抛光前将待抛光表面用脱脂材料清洗干净  5. 用擦车布擦去多余的上光蜡

38B7D4D8149D
2. 先充分湿润海绵,挤去多余水分

98FF4399C766
3. 取少量上光蜡涂抹在待抛漆面上,并调整抛光
机转速
4. 将海绵贴上漆面后再开机,转速 (2500 ~
3000)r/min,再轻压 (3 ~ 5)s.进行上光处理

7AEB69019B8D

提示

〉  操作时保持机器平稳轻轻移动,切忌时间过
原 PDF 第 7 页
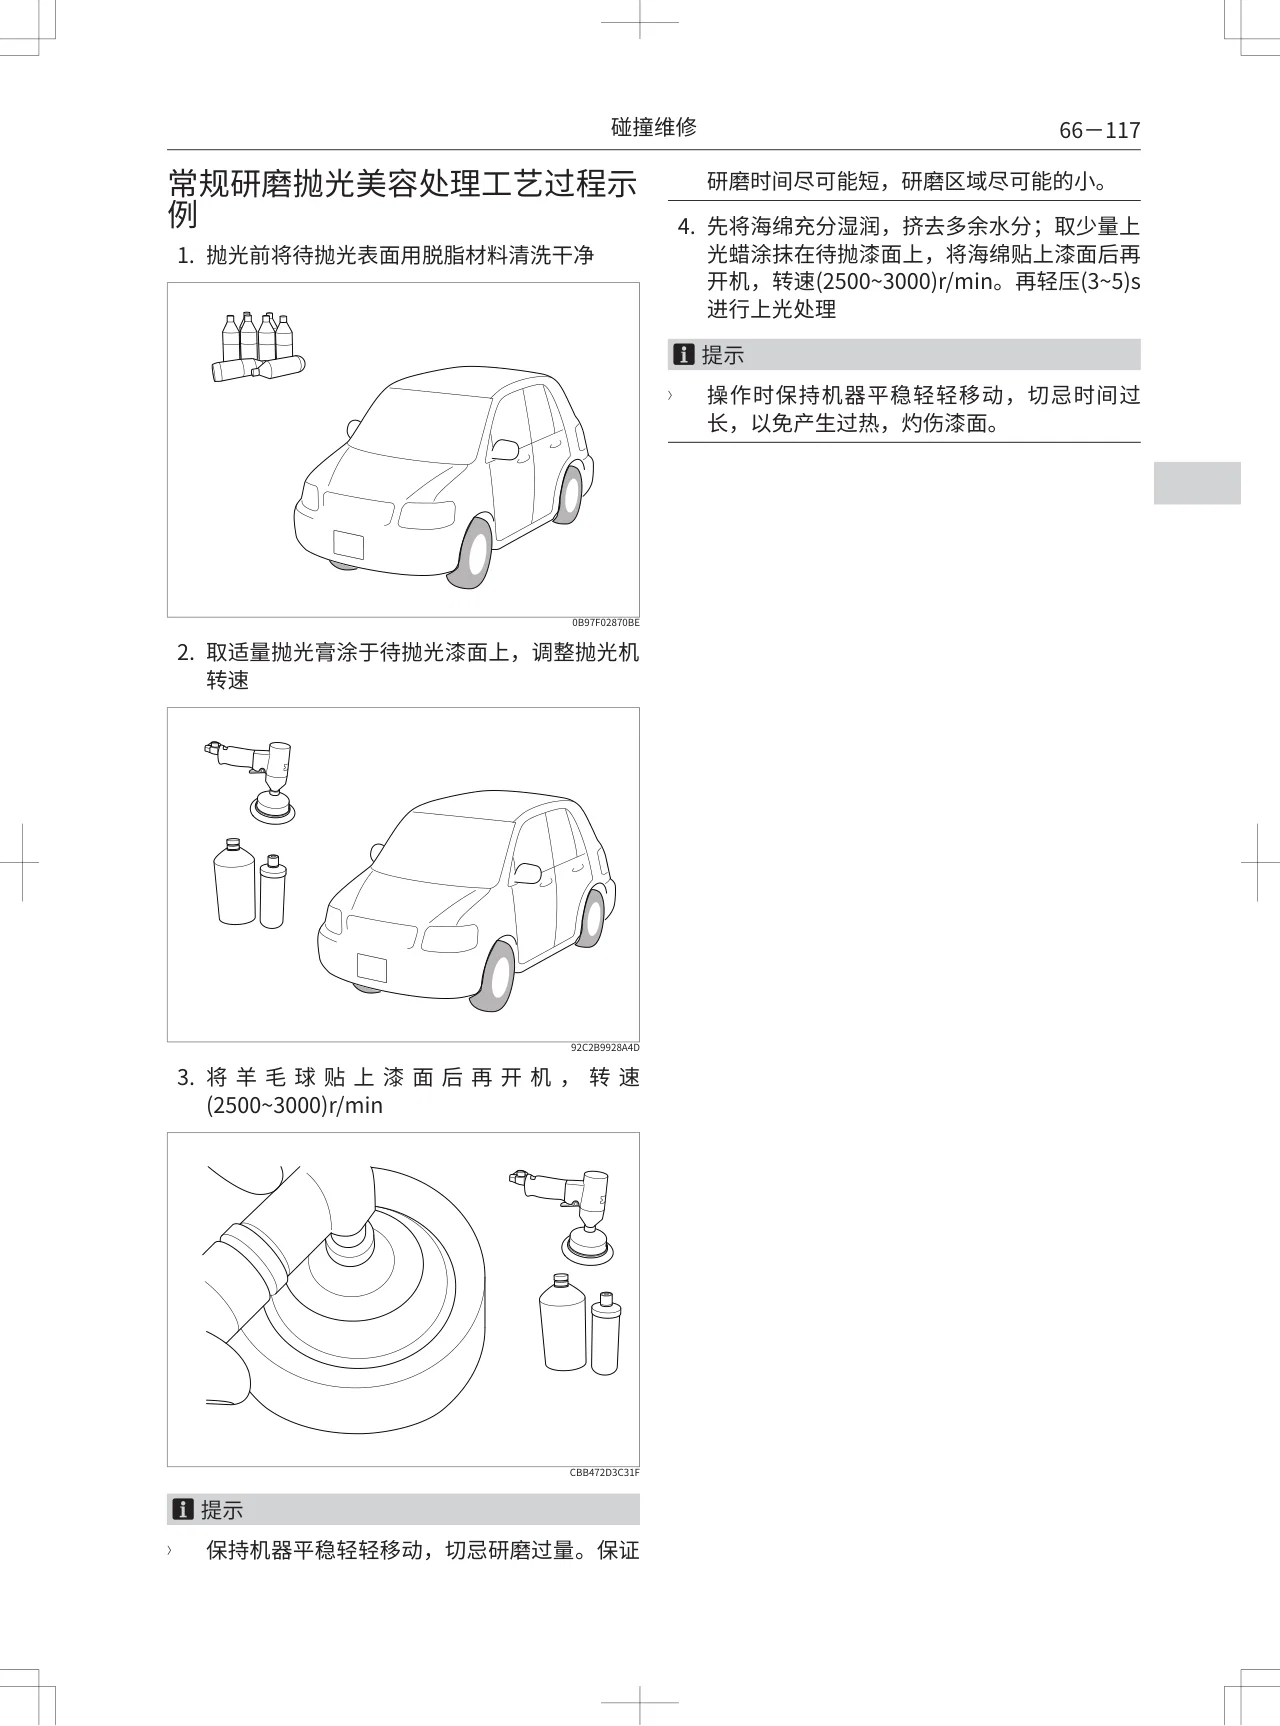
查看 PDF 此页 ↗碰撞维修 66-117 常规研磨抛光美容处理工艺过程示 研磨时间尽可能短,研磨区域尽可能的小。 例 4. 先将海绵充分湿润,挤去多余水分;取少量上 1. 抛光前将待抛光表面用脱脂材料清洗干净 光蜡涂抹在待抛漆面上,将海绵贴上漆面后再 开机,转速(2500~3000)r/min。再轻压(3~5)s 进行上光处理 提示 〉 操作时保持机器平稳轻轻移动,切忌时间过 长,以免产生过热,灼伤漆面。 0B97F02870BE 2. 取适量抛光膏涂于待抛光漆面上,调整抛光机 转速 92C2B9928A4D 3. 将羊毛球贴上漆面后再开机,转速 (2500~3000)r/min CBB472D3C31F 提示 〉 保持机器平稳轻轻移动,切忌研磨过量。保证
展开原页对照 · 图纸 / 表格
点击原图可放大;完整矢量细节请查看 PDF。
原 PDF 第 8 页
查看 PDF 此页 ↗展开原页对照 · 图纸 / 表格
点击原图可放大;完整矢量细节请查看 PDF。
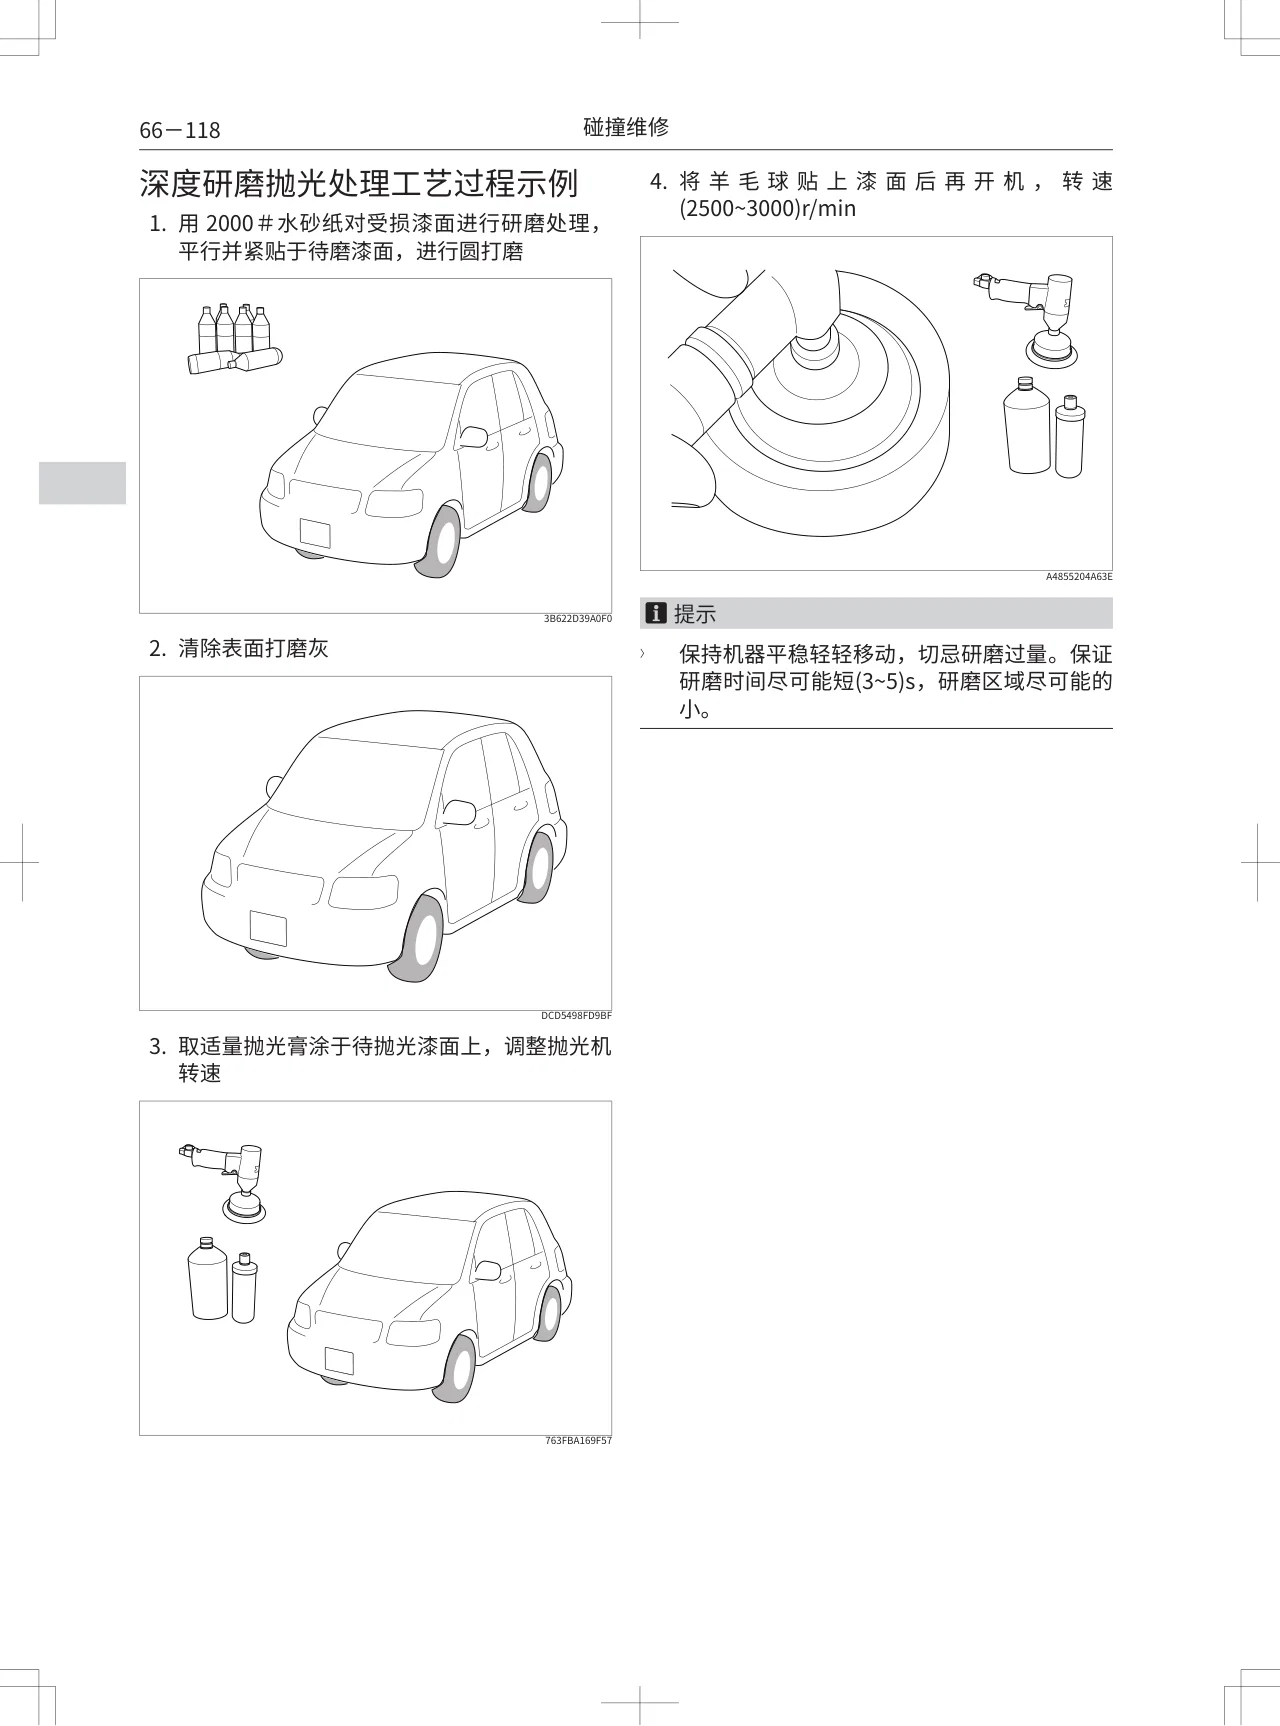
查看本页提取文字
66-118  碰撞维修
深度研磨抛光处理工艺过程示例  4. 将羊毛球贴上漆面后再开机,转速
(2500~3000)r/min
1. 用2000#水砂纸对受损漆面进行研磨处理,
平行并紧贴于待磨漆面,进行圆打磨

A4855204A63E

3B622D39A0F0  提示
2. 清除表面打磨灰  〉 保持机器平稳轻轻移动,切忌研磨过量。保证
研磨时间尽可能短(3~5)s,研磨区域尽可能的
小。

DCD5498FD9BF
3. 取适量抛光膏涂于待抛光漆面上,调整抛光机
转速

763FBA169F57
原 PDF 第 9 页
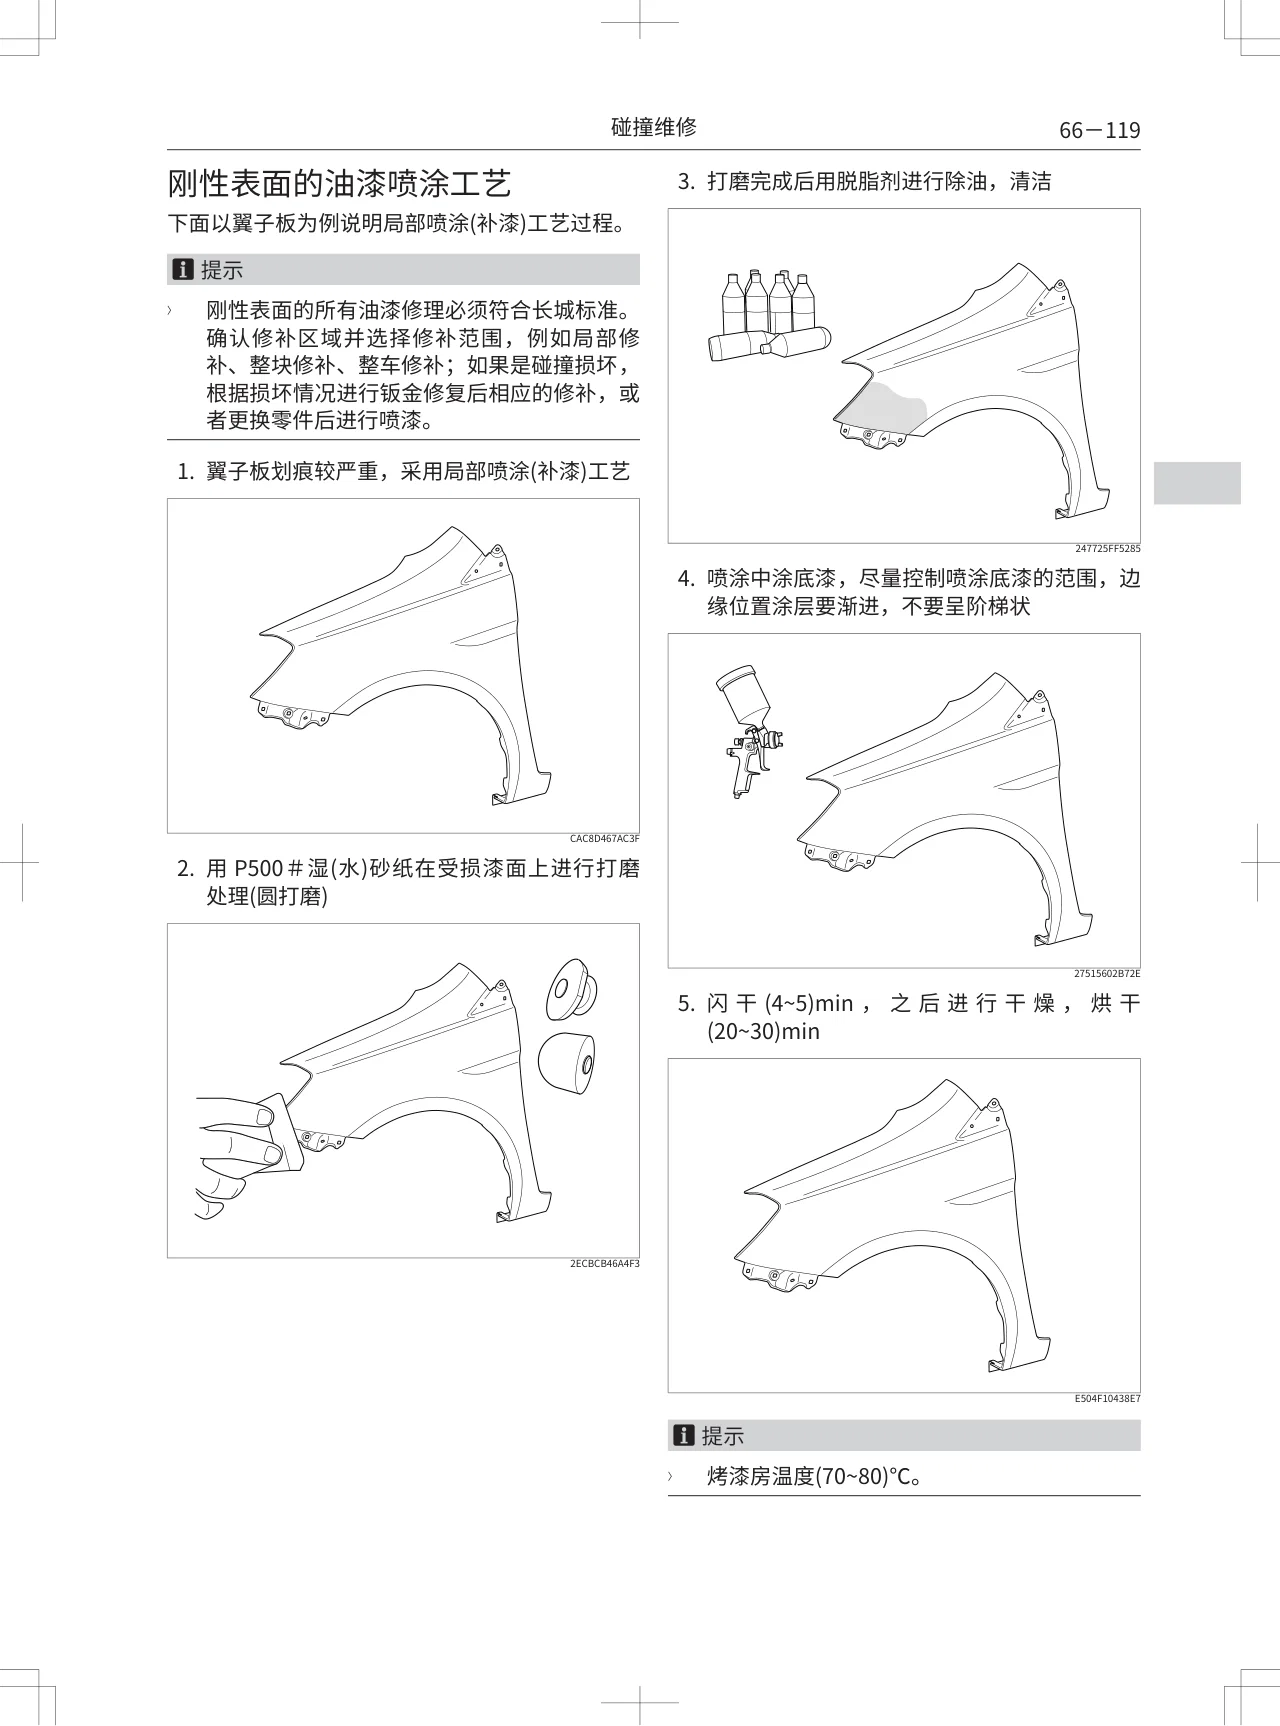
查看 PDF 此页 ↗碰撞维修 66-119 刚性表面的油漆喷涂工艺 3. 打磨完成后用脱脂剂进行除油,清洁 下面以翼子板为例说明局部喷涂(补漆)工艺过程。 提示 〉 刚性表面的所有油漆修理必须符合长城标准。 确认修补区域并选择修补范围,例如局部修 补、整块修补、整车修补;如果是碰撞损坏, 根据损坏情况进行钣金修复后相应的修补,或 者更换零件后进行喷漆。 1. 翼子板划痕较严重,采用局部喷涂(补漆)工艺 247725FF5285 4. 喷涂中涂底漆,尽量控制喷涂底漆的范围,边 缘位置涂层要渐进,不要呈阶梯状 CAC8D467AC3F 2. 用P500#湿(水)砂纸在受损漆面上进行打磨 处理(圆打磨) 27515602B72E 5. 闪干(4~5)min ,之后进行干燥,烘干 (20~30)min 2ECBCB46A4F3 E504F10438E7 提示 〉 烤漆房温度(70~80)℃。
展开原页对照 · 图纸 / 表格
点击原图可放大;完整矢量细节请查看 PDF。
原 PDF 第 10 页
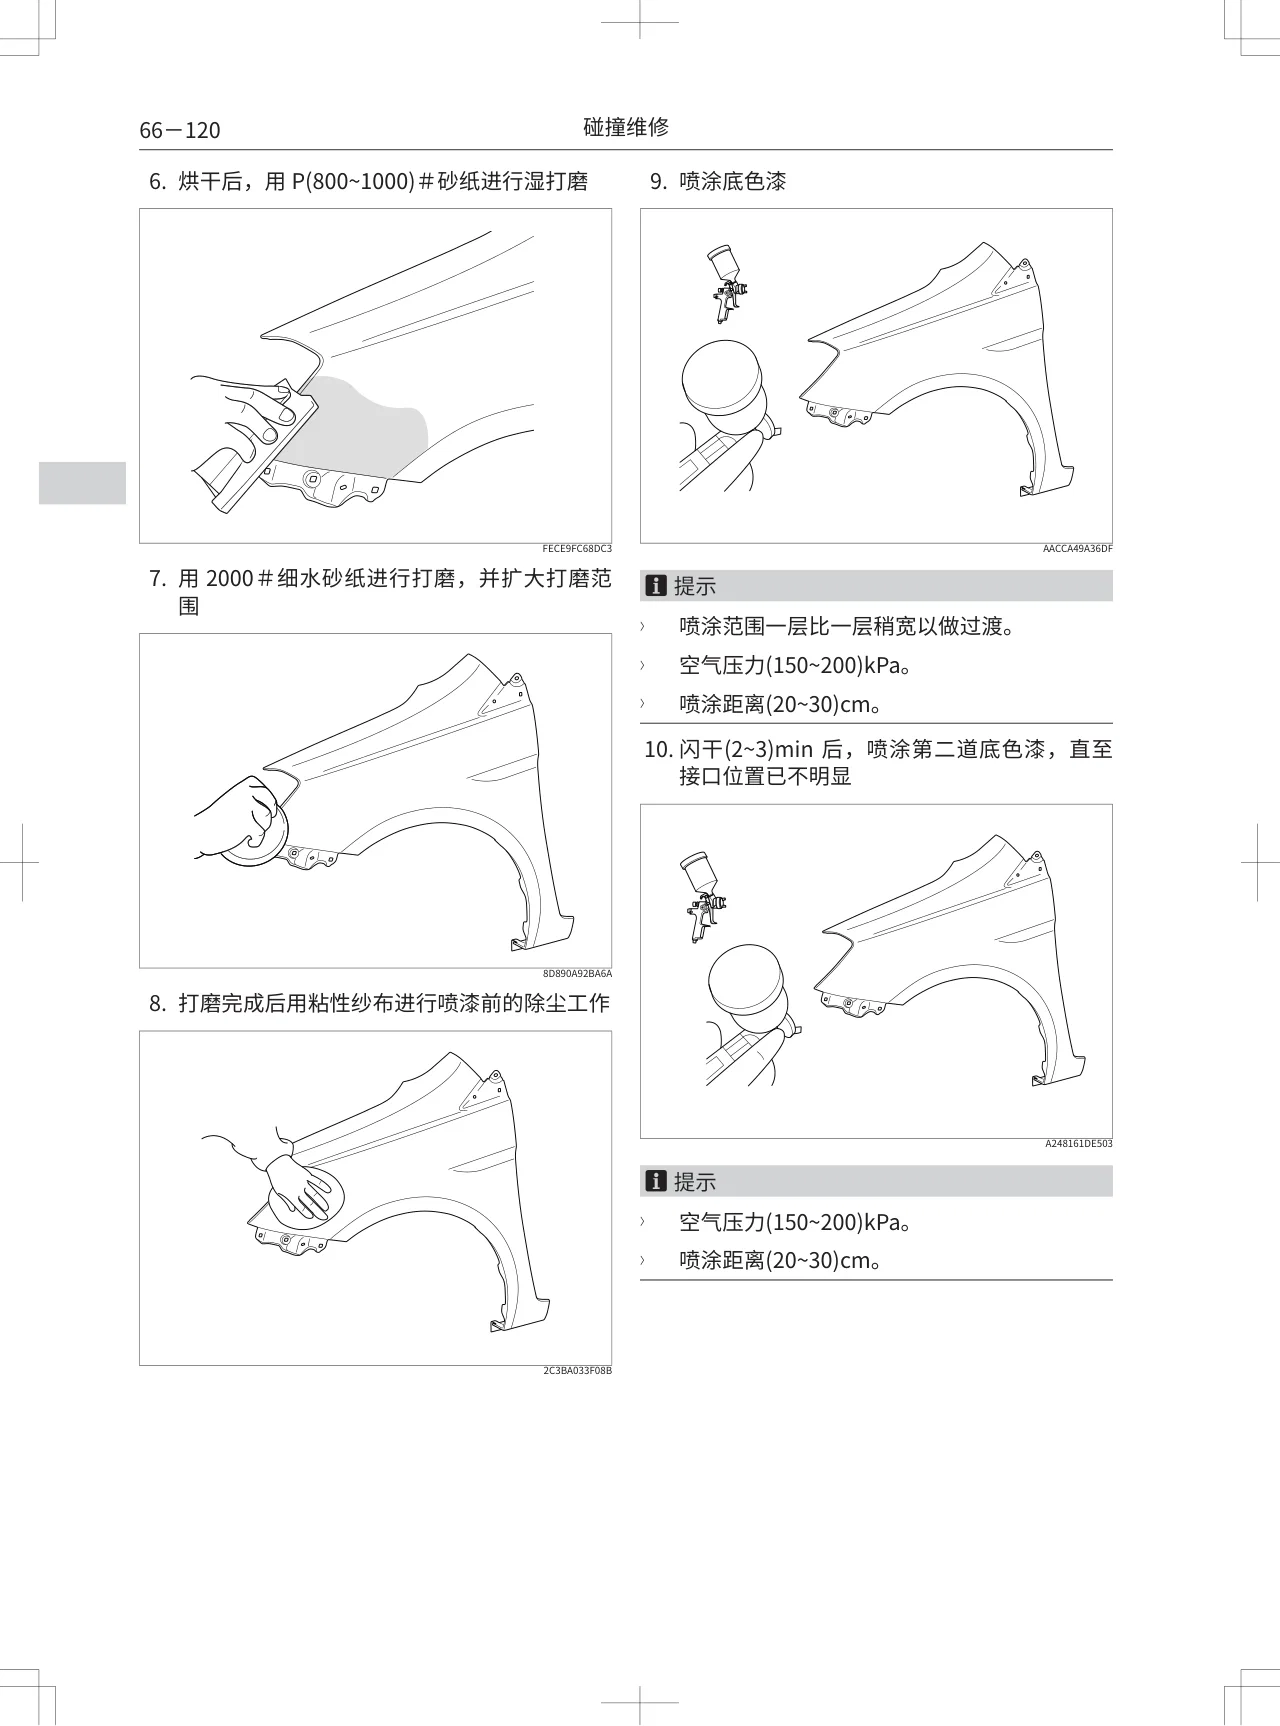
查看 PDF 此页 ↗66-120 碰撞维修 6. 烘干后,用P(800~1000)#砂纸进行湿打磨 9. 喷涂底色漆 FECE9FC68DC3 AACCA49A36DF 7. 用2000#细水砂纸进行打磨,并扩大打磨范 提示 围 〉 喷涂范围一层比一层稍宽以做过渡。 〉 空气压力(150~200)kPa。 〉 喷涂距离(20~30)cm。 10. 闪干(2~3)min 后,喷涂第二道底色漆,直至 接口位置已不明显 8D890A92BA6A 8. 打磨完成后用粘性纱布进行喷漆前的除尘工作 A248161DE503 提示 〉 空气压力(150~200)kPa。 〉 喷涂距离(20~30)cm。 2C3BA033F08B
展开原页对照 · 图纸 / 表格
点击原图可放大;完整矢量细节请查看 PDF。
原 PDF 第 11 页
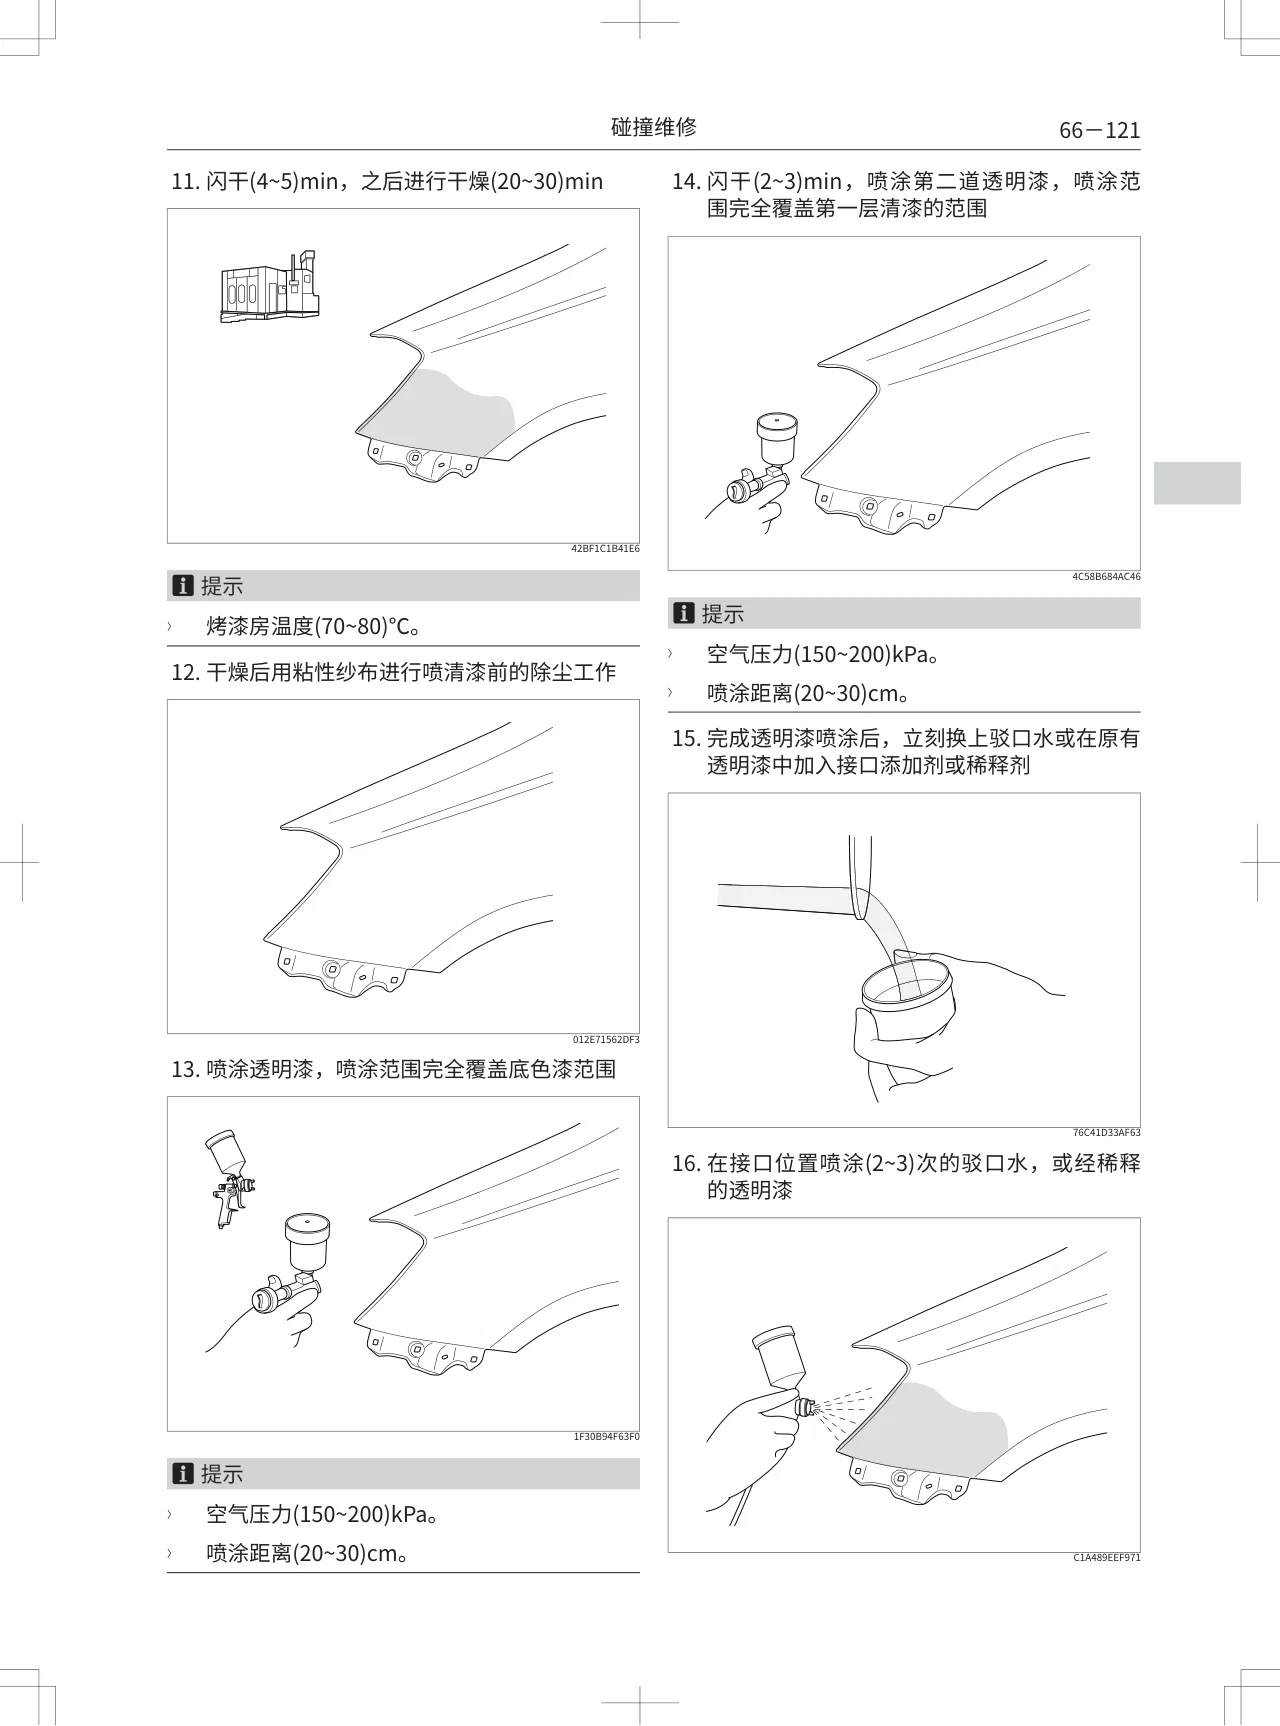
查看 PDF 此页 ↗碰撞维修 66-121 11. 闪干(4~5)min,之后进行干燥(20~30)min 14. 闪干(2~3)min,喷涂第二道透明漆,喷涂范 围完全覆盖第一层清漆的范围 42BF1C1B41E6 提示 4C58B684AC46 〉 提示 烤漆房温度(70~80)℃。 〉 空气压力(150~200)kPa。 12. 干燥后用粘性纱布进行喷清漆前的除尘工作 〉 喷涂距离(20~30)cm。 15. 完成透明漆喷涂后,立刻换上驳口水或在原有 透明漆中加入接口添加剂或稀释剂 012E71562DF3 13. 喷涂透明漆,喷涂范围完全覆盖底色漆范围 76C41D33AF63 16. 在接口位置喷涂(2~3)次的驳口水,或经稀释 的透明漆 1F30B94F63F0 提示 〉 空气压力(150~200)kPa。 〉 喷涂距离(20~30)cm。 C1A489EEF971
展开原页对照 · 图纸 / 表格
点击原图可放大;完整矢量细节请查看 PDF。
原 PDF 第 12 页
查看 PDF 此页 ↗展开原页对照 · 图纸 / 表格
点击原图可放大;完整矢量细节请查看 PDF。
查看本页提取文字
66-122  碰撞维修
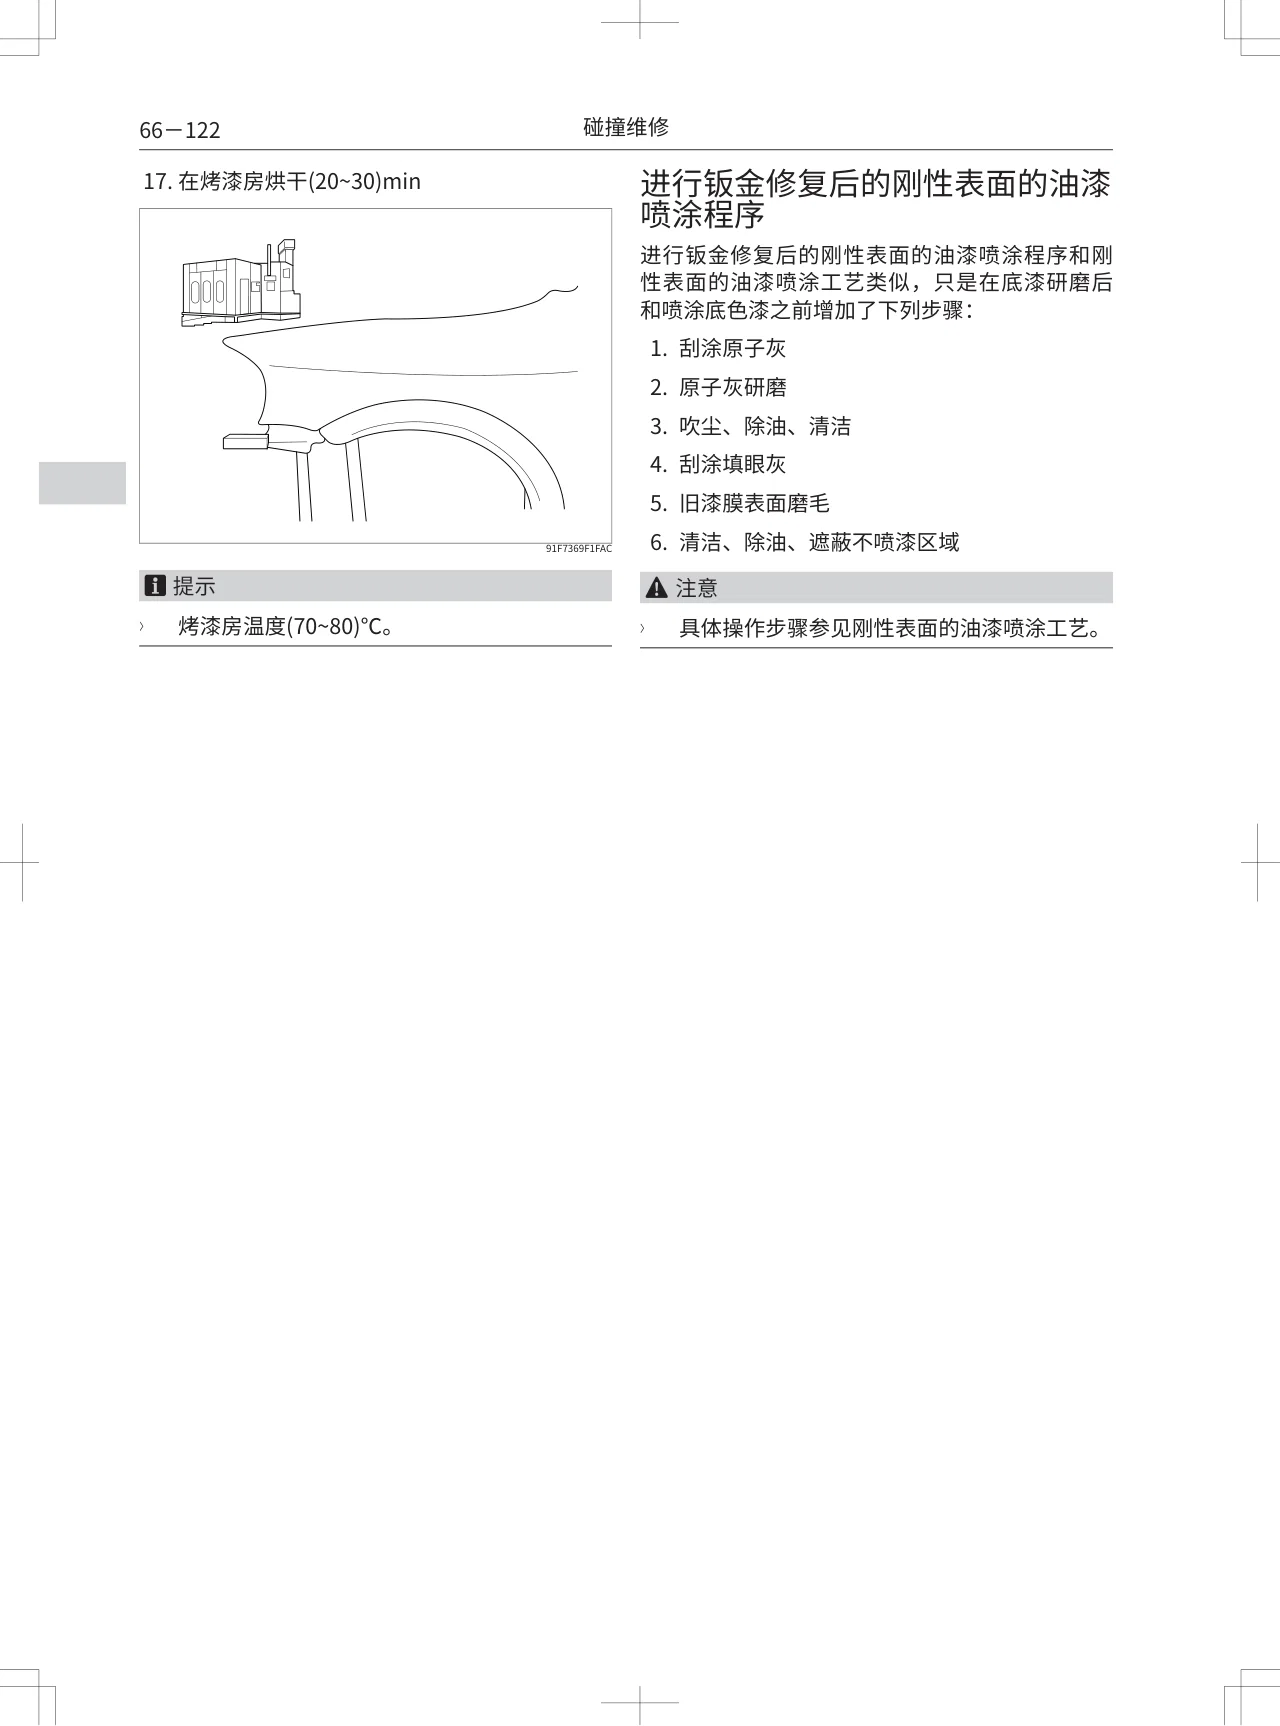
17. 在烤漆房烘干(20~30)min  进行钣金修复后的刚性表面的油漆
喷涂程序
进行钣金修复后的刚性表面的油漆喷涂程序和刚
性表面的油漆喷涂工艺类似,只是在底漆研磨后
和喷涂底色漆之前增加了下列步骤:
1. 刮涂原子灰
2. 原子灰研磨
3. 吹尘、除油、清洁
4. 刮涂填眼灰
5. 旧漆膜表面磨毛
91F7369F1FAC  6. 清洁、除油、遮蔽不喷漆区域
提示  注意

〉  〉  烤漆房温度(70~80)℃。  具体操作步骤参见刚性表面的油漆喷涂工艺。